 新浪微博
 腾讯微博


铜箔叠层:界面上的那点空隙
多层铜箔叠合,两端压合成整体,中段保留可弯柔性,为软连接的典型结构。单层厚度多处于 0.05~0.3 mm 之间,叠合层数为十几层至几十层。剖开后多数界面咬合紧密,个别部位夹有未贴合空腔,即为层间空鼓,外表难以察觉,多在通电运行若干轮次后显现。
层间空鼓的识别与判定
空鼓并不表现为表面凸起,实质是相邻箔片未实现贴合,位置多见于焊合区边缘与叠层中段,宽度从数十微米到零点几毫米。判定通常依赖多种手段的组合:剖面试片可观察界面上的断续暗纹,超声扫描可发现回波异常区域,通电后的红外热像可显示温升偏高的部位,三者通常相互对应。出厂时这类迹象多不明显,经装车、进柜与数轮热循环后才表现为局部温升。
后果沿一条明确链条递进:未填充区域侵占界面,参与导电的有效面积减小,电流向贴合完好区段集中,电流密度随之上升;接触电阻升高,电能损耗转化为热,热又进一步加速氧化。随循环次数累积,分散空腔逐步连通,温升由局部扩展至整段。
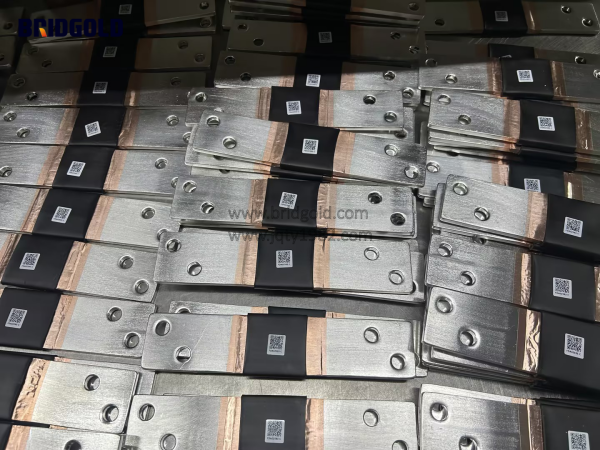
界面残留与表面状态的影响
轧制、退火与分切之后,箔面易残留轧制油、拉丝油及粉尘,退火还会形成一层氧化膜。厚度虽可忽略,位置却十分关键——恰好处于两片铜箔之间。焊接温度升高后,油膜汽化、氧化膜分解,析出气体缺乏排出通道,被封存于界面,冷却定型即形成空腔。表面形貌亦参与其中:过于光洁,压力下难以形成机械咬合;过于粗糙,则易裹入气体,取值需控制在合理区间。
采用镀锡铜箔时,变量进一步增加。锡层受热熔化铺展,润湿不足处留下未填充孔洞;仓储期间受潮使锡面氧化,润湿能力进一步下降,空鼓概率随之升高。同一图纸而批次结果不同,成因多在于此。
压紧力衰减与温度分布失配
叠层压合时,压紧力自压头逐层向下传递,每穿过一层即衰减一次,层数增加后,居中各层实得压力更少。箔面存在起伏时,压力集中于凸点,凹处处于未压实状态,焊合过程中界面未实现有效闭合,缝隙由此保留。层数偏多、单层偏薄的配置会加剧该现象,因此在面积不变而层数变化时,压力与温度参数需重新设定。
温度分布同样存在差异。能量施加于两端,边部升温快于中部,同一截面温差明显。升温过快的部位,气体尚未排尽界面即已封闭;升温过慢的部位,未达到扩散所需的温度,结合强度不足。压力与温度曲线若节奏不一致,空鼓即在此处形成。
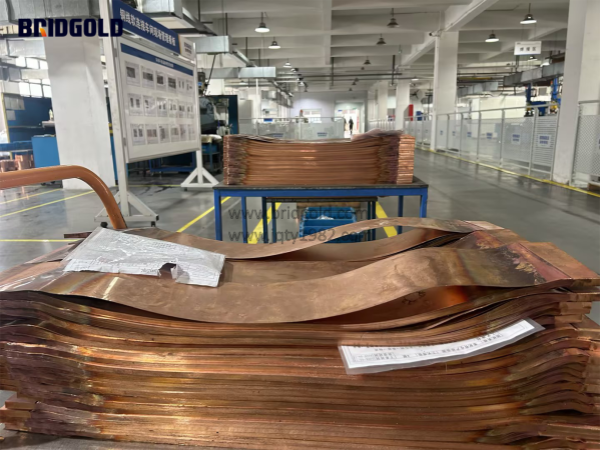
冷却收缩与服役演化
焊合完成并不代表过程结束。焊合区已连为整体,邻近区域仍为自由叠层,两者约束条件不同,降温收缩时彼此制约,界面被轻微拉开,形成微米级裂口。投运后通断电流引起反复的热循环,铜材交替胀缩,裂口由点扩展成线,直至发展为可观察的空鼓。
振动会加速这一过程。软连接多用于电池包、储能柜等存在振动的部位,界面未贴合时,箔片间产生相对错动,边缘磨蚀与氧化同步加快,接触电阻持续上升。装配过程中强行弯折或拉伸,层间会积累残余应力,为后续分层提供条件。启停频繁时错动更容易出现,选型阶段同步评估贴合度,较事后补测更有效率。
抑制空鼓的工艺路径
来料控制:对箔面清洁度与残油量设上限,退火后随即防护,翘曲与毛刺列入验收项目;进厂增设表面能与润湿性抽检,判断依据较目视检查更可靠。仓储环节同样需要管控,采用防潮包装、按序周转并限定存放周期;锡面若已氧化,后续工序难以弥补。
工艺匹配:清洗与烘干前移至叠层前,等离子与超声均可采用;焊接改为分段加压,预压段保留排气窗口,升温与保温参数随层数调整;作业环境采用真空或保护气氛,抑制氧化气体析出;降温速率需加以控制,避免界面在骤冷过程中被拉开。单层厚度与总层数应合并核算,层数较多时压实方式与排气路径需另行设计,边缘预留排气通道。
检验环节:首件以剖面试片核对界面,批量转超声抽检,终检测量接触电阻及温升,三项结果相互印证,较单一指标更具判别力。金桥铜业从事铜箔软连接等导电连接件的制造,将箔面洁净度、加压曲线与界面检测纳入同一套工艺文件,空鼓类缺陷由此具备可追溯的记录。金桥铜业欢迎您的来电咨询400-001-7700。


最新产品
同类文章排行
- 铜箔叠层:界面上的那点空隙
- 一卷铜绞线多少米?
- 软铜绞线优化导流,延长碳滑板服役周期
- 电阻焊机铜排:次级大电流回路的传导与配套
- 铜网与铜编织线:电气配套中的柔性导电组合
- 大电流遇到高温腐蚀,铜箔软连接为何稳得住?
- 输配电工程为何离不开铜绞线?
- 基站电源铜排怎么选?42年老厂的全链路定制逻辑
- 驭电破局:探析充电桩铜编织线工况定制化解决方案
- 柔性导电构件:铜箔软连接保障储能机架大电流稳定运行
最新资讯文章
您的浏览历史


