 新浪微博
 腾讯微博


电阻焊机铜排:次级大电流回路的传导与配套
电阻焊依靠变压器次级瞬时输出大电流,借助工件接触面的接触电阻产生热效应完成熔接成型。这项工艺焊接变形小、易于自动化,在汽车车身、家电外壳、动力电池PACK等批量产线上应用广泛。次级回路的电流输送质量,直接决定焊点的熔核尺寸与强度一致性;铜排作为回路中的汇流与传导构件,其材质、截面与配套方式,是焊机稳定性背后容易被忽视的一环。
次级回路的导电主干
电阻焊机次级回路工作时,电流通常达到数千至数万安培,而回路电压仅数伏至十几伏。在这种低电压、大电流工况下,哪怕毫欧级的电阻增量都会以 I²R 的形式转化为热量,偏离设定的焊接热输入。T2紫铜凭借较高的电导率,被加工成规整截面的汇流铜排,将电流从变压器次级平稳引导至焊枪电极。相较多股软电缆,铜排的截面几何更易控制,载流分布更均匀,散热路径更短,也更便于在焊机紧凑的内部空间中分层布置。重载机型常在铜排内部加工水冷流道,通过循环水带走连续通电产生的热量,抑制温升,维持电极输出的稳定性。

载流、温升与疲劳三重挑战
大电流工况对铜排提出的考验是多维度的。其一是载流能力,截面不足会使电流密度偏高,短期内即出现过热;其二是温升与耐热,铜排长期处于热循环中,材料氧化、螺栓松弛都可能逐级累积;其三是机械疲劳,电极臂往复运动、多工位轮转焊接带来持续位移,纯刚性铜排在折弯与螺栓孔附近容易出现应力集中,进而萌生裂纹。工程上普遍采用“刚性铜排+柔性连接件”的组合思路:刚性段承担主回路传导,柔性段吸收位移与振动,两者协同才能兼顾低阻抗与长寿命。此外,铜材纯度同样关键,杂质偏多会抬升电阻率,使发热问题被进一步放大。
刚性铜排与柔性连接件的分工
柔性连接件多以铜箔叠层或铜编织带为基材,两端通过压接或扩散焊与铜端板成型。铜箔单片厚度常在 0.05–0.3 mm 区间,叠层数量按额定电流设计;扩散焊端使导电通路与机械强度一体化,避免传统螺栓压接在高频振动下出现接触劣化。多层箔片的意义在于分散往复弯折产生的交变应力,延缓疲劳裂纹,同时补偿装配公差与热胀冷缩带来的尺寸偏差,维持接合面的紧密贴合。在点焊、连续缝焊这类高频动作场景中,这类结构已成为常见配套方案。表面镀锡可以减缓氧化,适配车间潮湿、多粉尘的环境;有条件时,也应把疲劳寿命纳入选型评估。
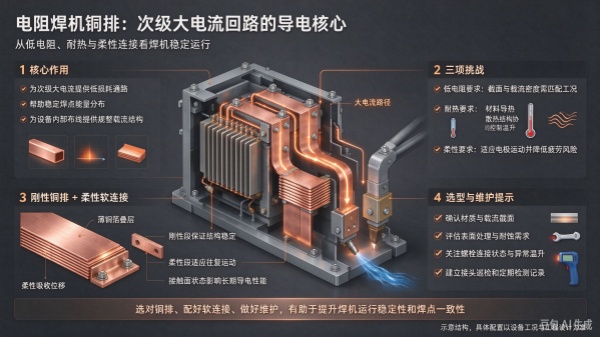
(图片源于豆包)
材质、截面与安装维护要点
选型阶段,材质与截面是两个核心变量。建议优先选用高纯紫铜,不宜为压缩成本而降低纯度等级。表面处理方案各有侧重:镀锡综合性价比高,在电阻焊机场景中应用较多;镀镍、镀银则分别面向更高耐温与更低接触电阻的工况。超大电流机型常采用多片铜排并联,以分摊电流密度、降低整体温升。安装时,螺栓紧固力矩需要控制在合理区间:过大会压溃端板,过小则放大接触电阻,条件具备时应使用扭矩扳手按工艺文件作业。日常巡检可重点观察接头处的变色与局部发热,辅以红外测温、压降检测等手段,提前识别劣化趋势。对长期连续运行的设备,建立周期性检测档案,有助于把故障控制在萌芽阶段,减少非计划停机。装配过程中,铜排加工精度、折弯弧度与孔位公差,也会间接影响接合面的长期稳定性。
结语
一块铜排看似只是一块平整的金属,实则串联起载流、散热、抗疲劳与装配维护等多个环节。合理匹配材质与截面、配套柔性连接件、配合周期性巡检,能够让焊机在长时间运行中保持稳定的电流输出,保障批量焊点的一致性。金桥铜业深耕导电连接件领域多年,熟悉不同电阻焊机的工况差异,可结合额定电流、动作频次与散热条件提供选型参考与定制方案,帮助产线在传导效率与运行寿命之间找到更合适的平衡。金桥铜业欢迎您的来电咨询400-001-7700。


最新产品
同类文章排行
- 电阻焊机铜排:次级大电流回路的传导与配套
- 铜网与铜编织线:电气配套中的柔性导电组合
- 大电流遇到高温腐蚀,铜箔软连接为何稳得住?
- 输配电工程为何离不开铜绞线?
- 基站电源铜排怎么选?42年老厂的全链路定制逻辑
- 驭电破局:探析充电桩铜编织线工况定制化解决方案
- 柔性导电构件:铜箔软连接保障储能机架大电流稳定运行
- 细辨截面尺度:轨道交通铜绞线的选型逻辑与运维价值
- 小批量铜排定制悄然崛起,供应链实力才是核心底牌
- 箱变莫名出故障?你是否忽略铜编织线的作用?
最新资讯文章
您的浏览历史


